影響擠出吹塑產品品質的關鍵因素
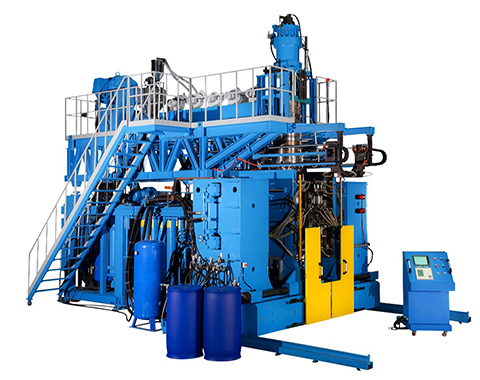
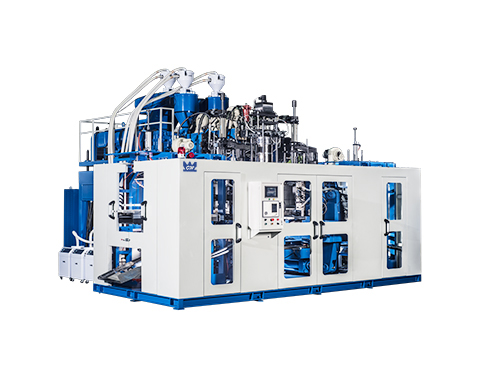
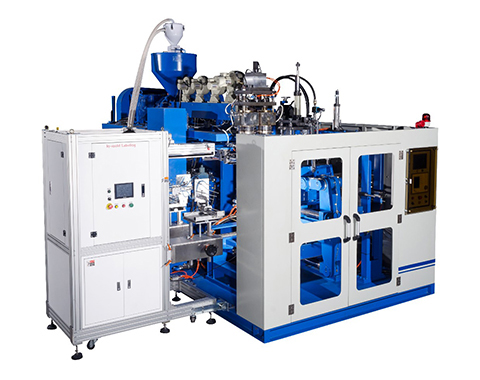
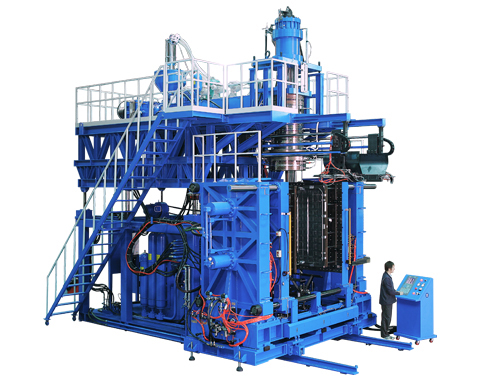
中空成型機械的押出吹塑技術廣泛應用於化工桶、食用油桶、飲料瓶、藥品容器等產品,其優勢在於產量穩定、設備投資回收快、製品強度高。然而,若要長期且穩定地生產高品質中空製品,仍需對材料選擇、製程參數、模具設計、設備狀態及生產環境條件進行控管。本文將說明影響中空產品品質的核心因素,並提供優化建議。
一、材料選擇
1. 聚合物選擇:不同應用對材料性能要求差異極大,若材料選擇不當,容易造成翹曲、收縮不均、夾模線脆裂等缺陷。常見材料包括:
● HDPE:高強度、耐化學腐蝕,適用於化工桶與工業容器
● LDPE:柔韌性佳,適合需擠壓變形的包裝。
● PP:耐熱、耐化學性佳,常用於食品與汽車零件。
● PETG:透明度高、抗衝擊性佳,適用於高外觀要求產品。
2. 添加劑與色母:穩定劑、抗氧化劑與著色劑會直接影響熔體穩定性、表面品質、長期耐候性,配比不當可能導致黑點、流痕或力學性能下降。
3. 材料純度:高品質產品必須使用穩定來源、低污染的原料。未妥善管理的回收料,常造成壁厚不均、外觀缺陷、洩漏風險上升。
二、擠出製程參數:決定壁厚與一致性
1. 熔體溫度控制:溫度波動是壁厚不均的主要來源之一。穩定的熔體溫度就等於均勻的材料流動與結構強度。
2. 擠出速度與背壓:速度過快會造成型坯過薄、下垂,速度過慢會造成壁厚過厚、材料浪費。
3. 厚薄控制:可強化關鍵區域厚度、避免浪費原料、改善合模線強度。
三、模具設計:形狀、強度與外觀的關鍵
1. 模具加工精度:高精度模具可確保尺寸一致性、焊接線穩定、成品外觀一致。
2. 冷卻系統效率:冷卻不均會導致翹曲、表面凹陷、底部不穩,因此良好的水路設計與流量控制很重要。
3. 模內材料流動:流道設計不良會造成材料堆積與局部應力集中,影響耐久度。
四、設備設定與維護:
結合 AI 與工業 4.0 的預測性維護,能顯著提升稼動率,是穩定量產的基礎。定期校準,確保每批產品一致;預防性維護,避免突發停機與品質波動;智慧監控系統,即時監測壓力、溫度與壁厚。
五、環境條件對品質的影響
溫度與濕度均會影響成品良率。另外,食品與醫療容器需潔淨室等級生產環境,以避免污染風險。
六、品質控制與測試機制
● 線上檢測:壁厚監測、外觀即時檢查。
● 生產後測試:抗壓測試、洩漏測試、長期耐久測試。
● 數據分析:品質數據是製程持續改善與成本下降的關鍵資產。
七、常見問題分析
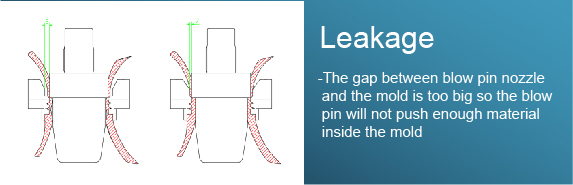
1. 洩漏:吹氣針噴嘴與模具之間的間隙過大,導致吹氣針無法將足夠的材料推入模腔內,進而造成合模線不良與產品洩漏。
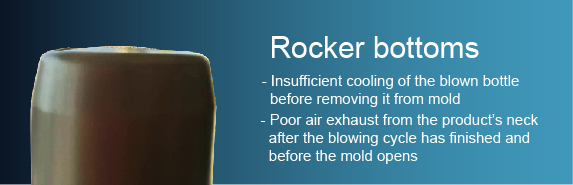
2. 底部不穩:開模前冷卻不足;吹塑循環結束、模具開啟前,產品頸部的排氣不良。
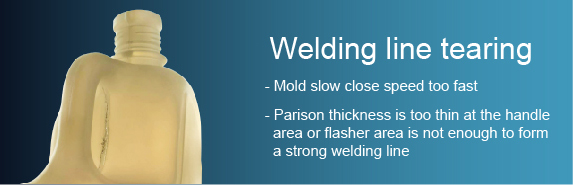
3. 夾模線裂開:模具閉合速度過快;把手區域的型坯厚度過薄,或毛邊料不足,導致無法形成足夠強度的夾模線。
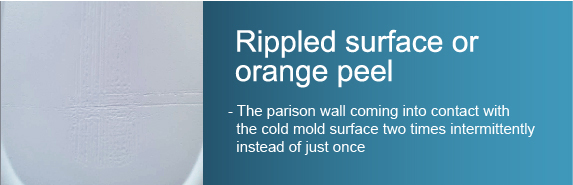
4. 面起波紋或橘皮現象:是型坯壁在吹脹過程中,間歇性地兩次接觸冷模表面,而非一次完成吹模,導致表面產生波紋或橘皮狀外觀。
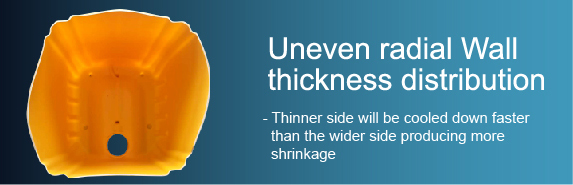
5. 徑向壁厚分佈不均:較薄的一側冷卻速度較快,相較於較厚的一側會產生更大的收縮量,進而導致成品變形或尺寸不穩定。
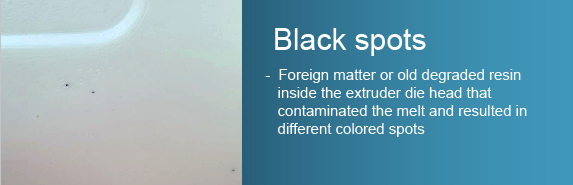
6. 黑點:擠出機模頭內殘留的異物或老化、分解的樹脂污染熔體,進而在成品表面形成不同顏色的斑點。
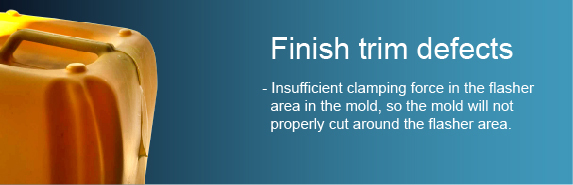
7. 成品修邊缺陷:模具在毛邊區域的夾模力不足,導致無法有效切除毛邊,使修邊不完整或不良。
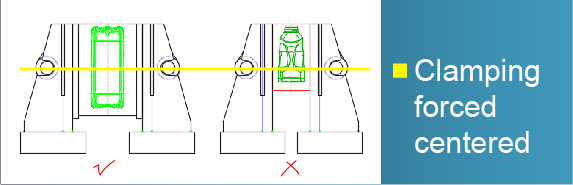
8. 夾模力置中:夾模力必須作用於模具中心線上,若夾模力未對中,容易造成模具受力不均,進而導致焊接線不良、飛邊過大或成品變形。
透過客製化螺桿、料管、模具與厚薄控制,即使是生物樹脂(PHA)或高回收比例材料,也能穩定生產高品質產品。實務案例顯示,結合厚薄控制系統、模具冷卻升級與即時監控系統,可使產量提升 20% 以上,並顯著降低不良率。隨著永續材料與智慧製造成為主流,選擇具備技術整合與客製化能力的合作夥伴,將是企業提升競爭力的關鍵。
- 相簿
 中空成型常見問題: 洩漏。
 中空成型常見問題: 底部不穩。
 中空成型常見問題: 夾模線裂開。
 中空成型常見問題: 面起波紋或橘皮現象。
 中空成型常見問題: 徑向壁厚分佈不均。
 中空成型常見問題: 黑點。
 中空成型常見問題: 成品修邊缺陷。
 中空成型常見問題: 夾模力置中。
- 影片


深耕中空成型設備逾35年,成為長期合作客戶的共同選擇。